- Catalogs
- EMUGE-Werk Richard Glimpel
- Werkzeug gespart,

- Company
- Products
- Catalogs
- News & Trends
- Exhibitions
Werkzeug gespart,
1 /4Pages
Werkzeug gespart,
1 /4Pages
Catalog excerpts
Werkzeuge Innengewindebearbeitung von Aluminium-Getriebegehausen im Serieneinsatz Die Innengewinde von Getriebegehausen stellt Voith Turbo seit kur-zem in einem Schritt mit dem Bohr- und Gewindewerkzeug Taptor her. Noch befindet sich das von Emuge zusammen mit Audi entwickelte Verfahren bei Voith in derTestphase. Das vorlaufige Ziel, die Reduzie-rung von Werkzeugen und Taktzeiten, wurde bereits erreicht. Viele von uns haben direkt oder indirekt mit Produkten von Voith zu tun, wir wissen es nur nicht. Vielleicht beim An-schalten des Lichts, denn rund ein Viertel al-ler Wasserkraftwerke weltweit sind mit Technik von Voith Hydro ausgeriistet. Oder beim Buch, bei der Bedienungsanleitung, der Verpackung, beim Toilettenpapier - Voith Paper zahlt international zu den grofiten Systemlieferanten fur die Papierindustrie. Mit seinem breiten Portfolio aus Anlagen, Produkten, Serviceleistungen und digitalen Anwendungen ist Voith in den Markten Energie, Papier, Rohstoffe sowie Transport und Automotive vertreten. Gegriindet 1867, ist Voith heute mit rund 21000 Mitarbeitern, 4,9 Milliarden Euro Umsatz und Standorten in iiber 60 Landem der Welt eines der grofien Familienunter-nehmen Europas. Erganzt werden die bei-den Sparten Hydro und Paper durch den dritten Konzernbereich Turbo. Dieser bietet Antriebstechnik, Systeme sowie mafige-schneiderte Serviceleistungen. Kunden aus zahlreichen Branchen wie Ol und Gas, Energie, Bergbau und Maschinenbau, Schiffs-technik, Schienen- und Nutzfahrzeuge set-zen auf Technologien und digitale Losungen von Voith Turbo. Ein wichtiger Fertigungs-standort des Konzernbereichs befindet sich in Garching, nordlich von Miinchen. In der spanenden Fertigung werden in Garching neben diversen anderen Bauteilen unter anderem die Gehause fur die Bus-Auto-matikgetriebe der DIWA-Reihe bearbeitet. Die Gehause bestehen aus der Aluminium-Gusslegierung GD-ALS110. Auf einem Kontrollmonitor im XXL-Format, der ober-halb des Zellenrechners der automatischen, etwa 15 m langen Fertigungslinie installiert ist, werden in Echtzeit die aktuell laufenden Prozesse bei der Komplettbearbeitung der Gehausevarianten visualisiert. „Komplett heilSt bei uns Frasen, also vom Schruppen bis Fertigschlichten auf EndmaB, Bohren, Anfasen sowie die Gewin-deherstellung - alles in drei Aufspannun-gen“, beschreibt Steffen Seifert, NC-Pro-grammierer bei Voith. Diese Aufgabe iiber-nehmen die drei Horizontal-Bearbeitungs-zentren Heller MC 20, die in der Fertigungslinie nebeneinander angeordnet sind und durch eine Teilewaschanlage erganzt werden. Ein Gelenkarmroboter surrt auf Schienen hin und her und bedient, vom Zel-lenrechner beauftragt und kontrolliert, die drei Maschinen, die Waschanlage sowie die Lagerplatze. „Natiirlich sind hier kurze Taktzeiten und eine gleichbleibend hohe Be-arbeitungsqualitat wichtig. Ebenso aber auch die absolute Prozesssicherheit", fasst Seifert die wichtigsten Eckpunkte bei der Gehausebearbeitung zusammen.
Open the catalog to page 1
Und da sich die Fertigungstechnologien ja standig weiterentwickeln, durchsuche man den Markt standig nach neuen Losun-gen, um so die Prozesse weiter optimieren zu konnen. „Eine der wichtigsten Stellgro-fien sind dabei die Werkzeuge", betont der NC-Spezialist, der zusammen mit seinen Kollegen aus der CAM-Abteilung in Gar-ching auch das Toolmanagement verant-wortet. Jiingstes Beispiel, wo eine Werk-zeugneuentwicklung fiir einen nicht uner-heblichen Produktivitatsgewinn sorgte, sei die Gewindeherstellung. Doppeltes Interesse am neuen Gewlndeprozess Voith bezieht seine Werkzeuge von verschie-denen...
Open the catalog to page 2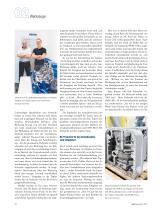
Werkzeuge 2-schneidiger Spiralbohrer und Gewinde-bohrer in einem. Das erkennt man daran, dass sich in geringem Abstand von der Boh-rerspitze Gewindezahne befinden. „Das Werkzeug bewegt sich mit dem Vorschub wie beim synchronen Gewindebohren in das Werkstiick, der Bohrvorschub pro Um-drehung entspricht also der Gewindestei-gung“, erlautert Thomas Funk vom Techni-schen Biiro bei Emuge das Funktionsprin-zip. „Ist die gewiinschte Bohrtiefe erreicht, schneidet sich das Werkzeug frei. Im Boh-rungsgrund wird das unvollstandige Gcwin-de im Bereich des Gewindeauslaufs verfah-rensbedingt entfemt. Es entsteht...
Open the catalog to page 3
direkt ins Schrumpffutter gespannt.“ Was Seifert meint, ist der Emuge-Speedsynchro, eine Spannzangenaufnahme mit Langenaus-gleich und integriertem Ubersetzungsgetrie-be „ins Schnelle". Damit wird im CNC-Ge-windezyklus die synchronisierbare Drehzahl der Motorspindel, die beim Speedsynchro eingangsseitig maximal 2000 min'1 betragen darf, um etwa den Faktor 4 erhoht. Das Ubersetzungsgetriebe hatte Voith bei den Gehausen fur Gewinde M8 bisher im Ein-satz. Bei den M6 -Gewinden hingegen nicht. Zu den ganz wichtigen Prozessparame-tem zahle auch das Thema Schmierung und Kiihlung, meint Seifert. „Wir...
Open the catalog to page 4All EMUGE-Werk Richard Glimpel catalogs and technical brochures
 Fraises pour le Skiving
8 Pages
 Your Edge in Every Cut
472 Pages
 Top-Cut Universal end mills
48 Pages
 EMUGE Thread Cutting Technology
808 Pages
 EMUGE Clamping Technology
176 Pages
 FRANKEN Dental Tools
80 Pages
 FRANKEN-CIMT Dental Tools
24 Pages
 FIBER-cut
28 Pages


Archived catalogs
 Micro
32 Pages
 Dental tools News 2021
20 Pages
 Milling Technology
440 Pages
 Catalogue 520
672 Pages
 Thread Gauging Technology
104 Pages